从订单接入到生产完工,每一个关键节点都有PMC之光智能支撑
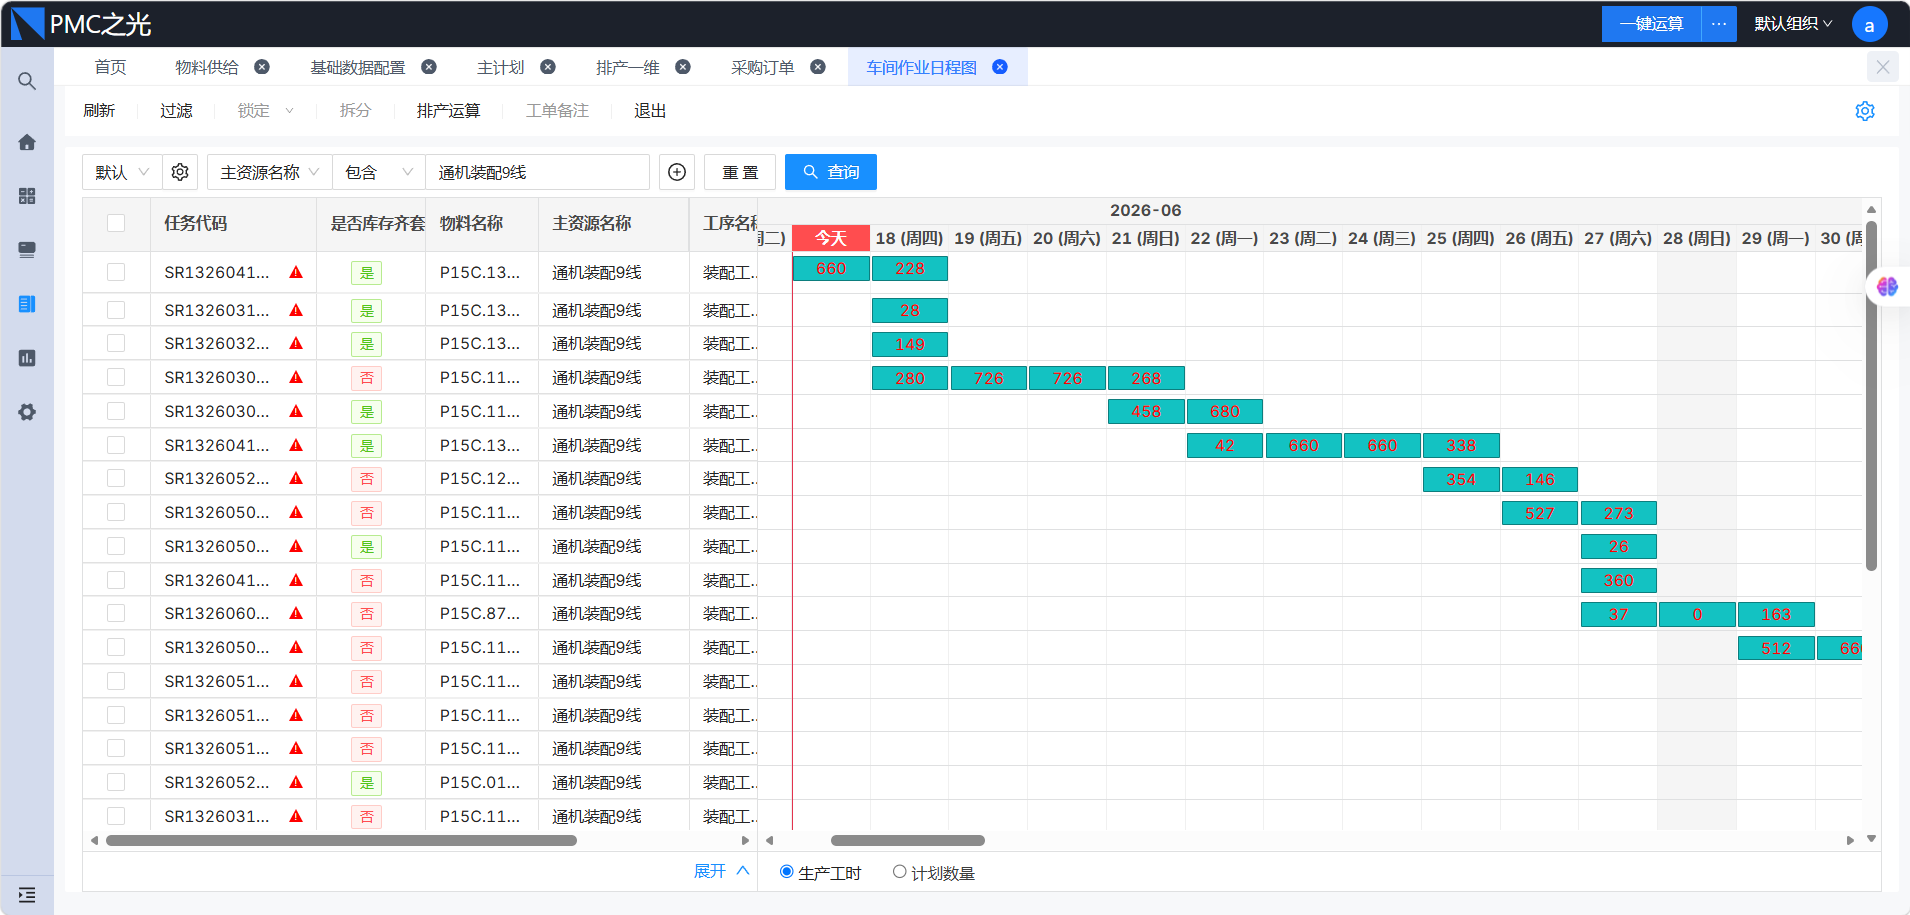
车间作业日排程 — 可视化甘特图,一键统筹全厂生产计划
传统手工排产需要资深计划员花费数小时甚至数天,结果还经常因为临时插单、缺料、设备故障而推倒重来。PMC之光的智能排产引擎内置 TOC关键约束理论,以瓶颈工序为核心锚点,配合滚动排产机制,在考虑设备产能、工序约束、物料齐套、交期优先级的前提下,一键统筹输出可落地的生产计划。
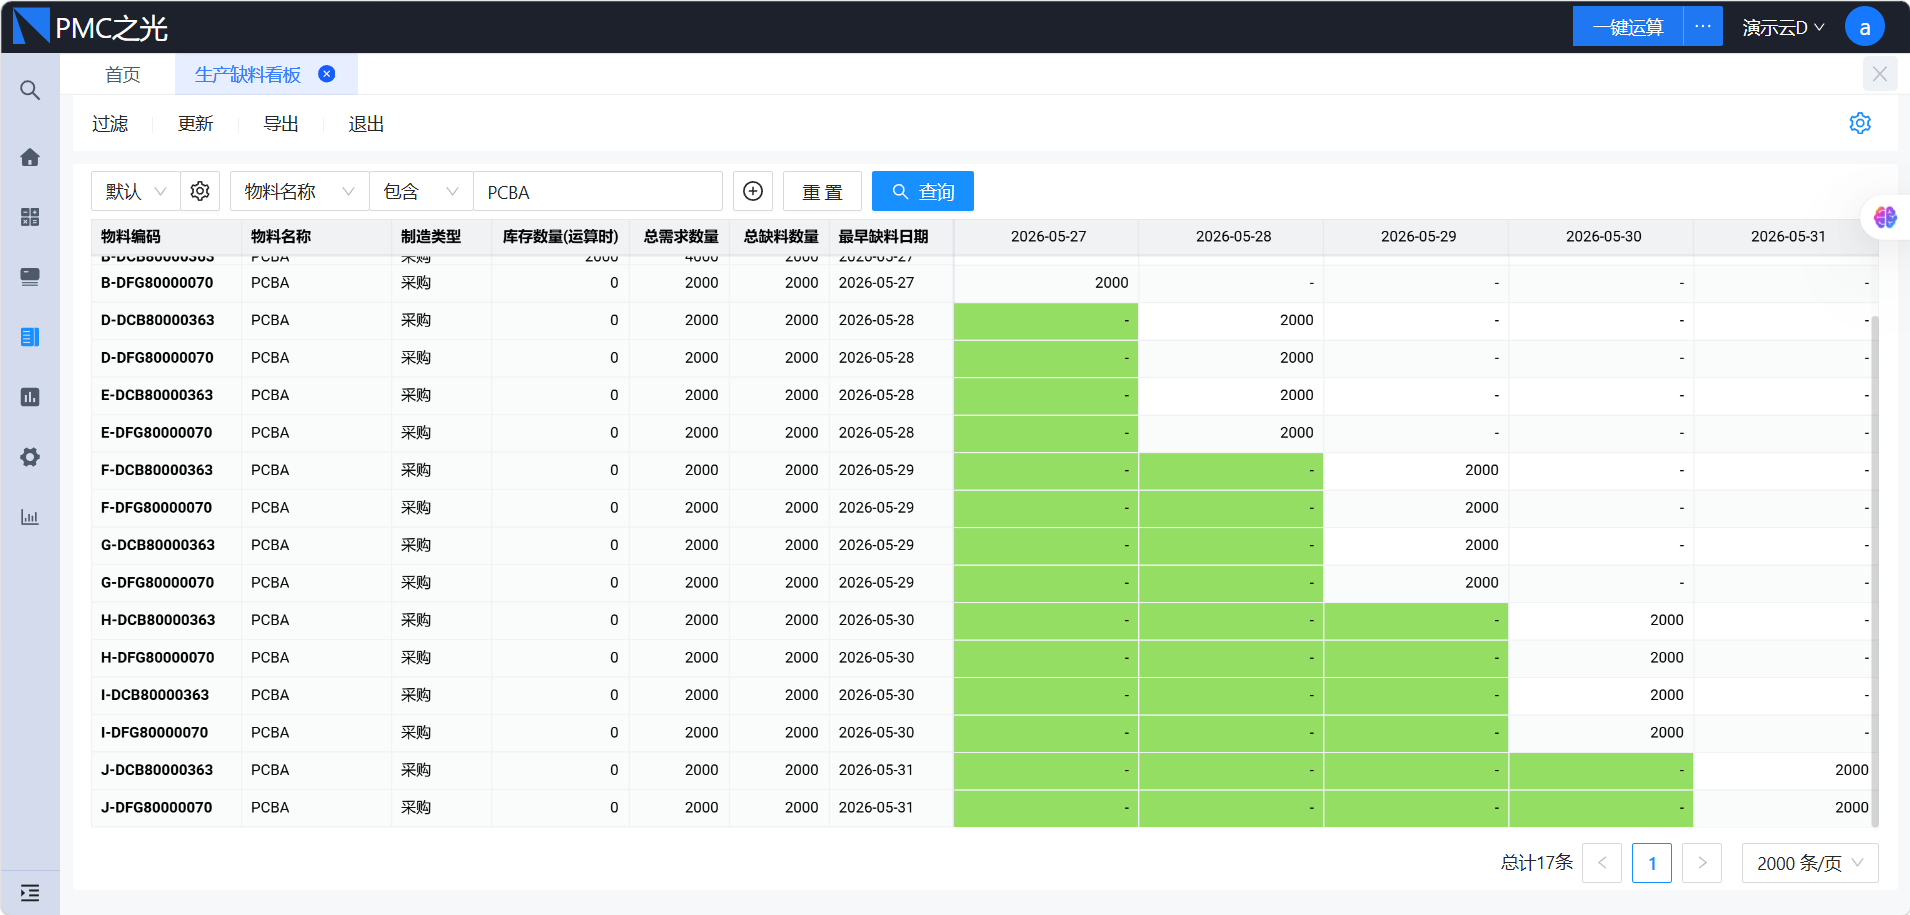
生产缺料看板 — 动态齐套状态,缺料预警一目了然
传统静态MRP只算一次物料需求,不随生产计划变化实时更新,导致采购计划与生产严重脱节。PMC之光的动态物料齐套运算,在有限产能框架下持续追踪排产变化,综合考虑工序产能、设备负荷、物料在途和采购提前期,确保每次排程调整后物料需求立即同步刷新,始终反映"真实可消化"的采购需求。
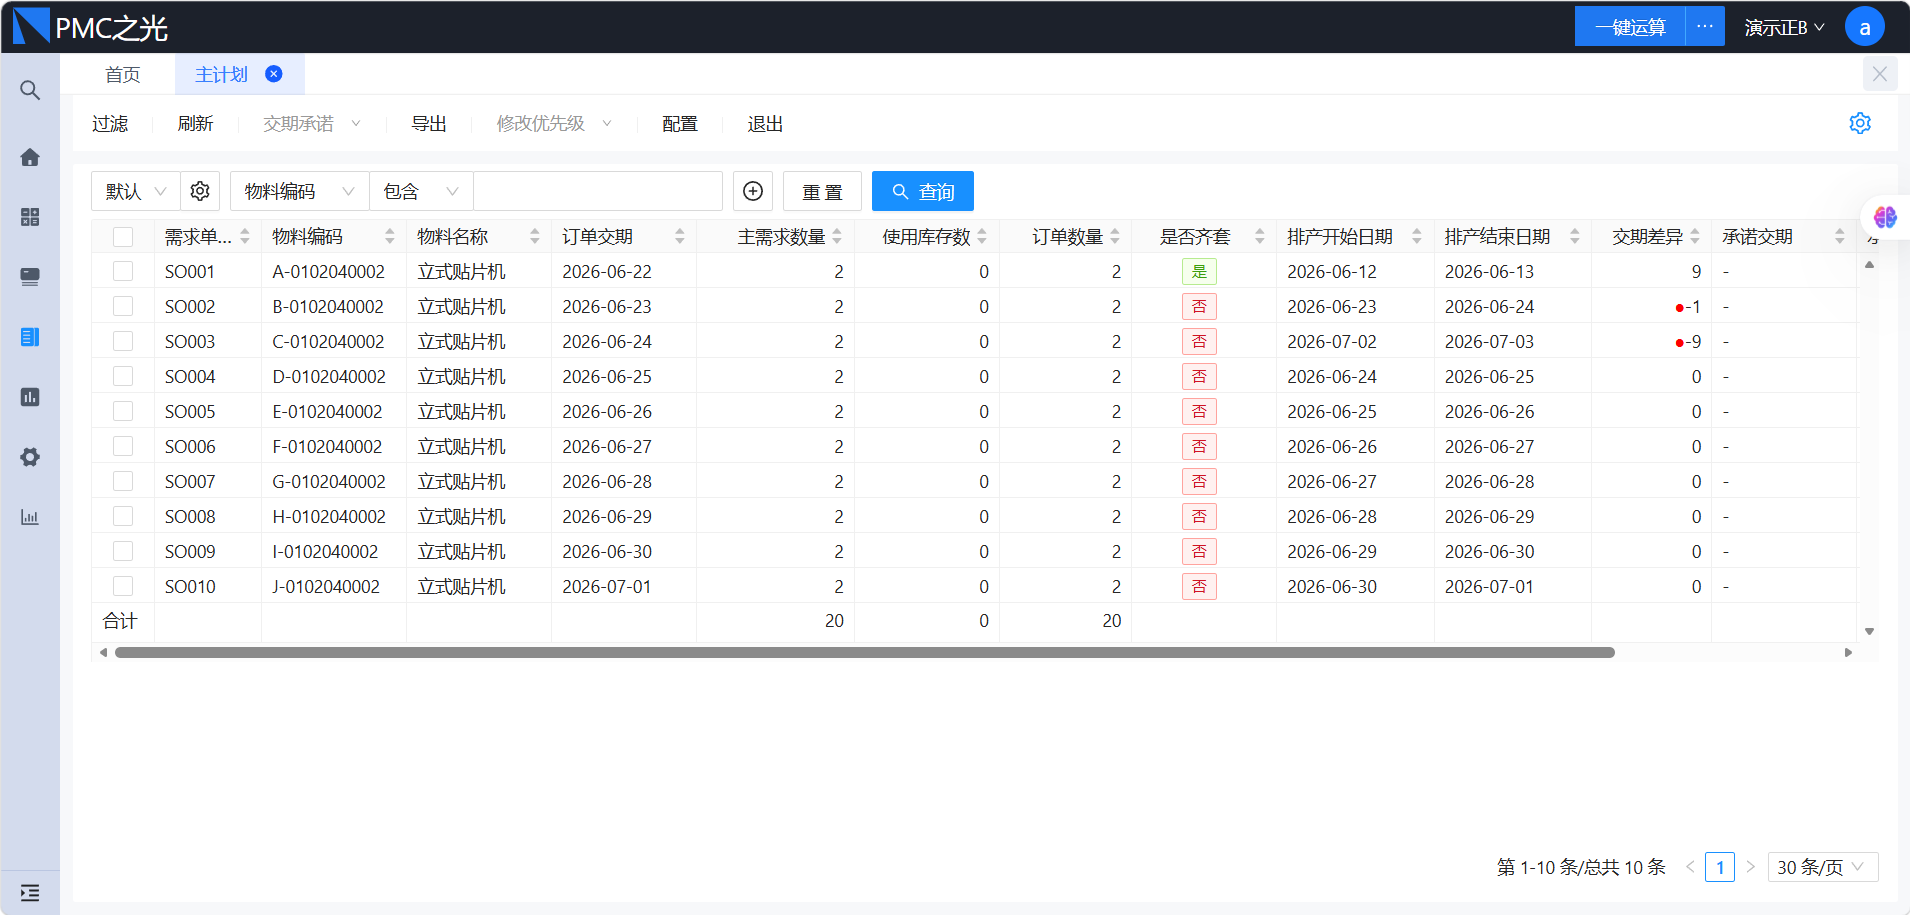
主计划 — 订单排产总览,交期与齐套状态一表看清
无论是工厂管理者还是一线计划员,都需要随时了解生产进度。PMC之光提供多维度的可视化看板,让每道工序、每个车间、每张订单的状态都清晰呈现,异常情况即时推送。
客户询问"什么时候能交货",系统基于当前排程队列和实际产能,精准计算最早可交付日期,让业务员报价有据可依,彻底告别拍脑袋承诺交期。
系统持续监控物料库存、生产进度、设备状态,自动识别缺料风险、超时预警、产能瓶颈,第一时间推送给相关责任人,把问题消灭在萌芽阶段。
交期达成率、产能利用率、库存周转、生产效率等核心KPI一键生成报表,数据驱动管理决策,告别凭感觉的经验主义管理模式。
三种方式的核心差异一目了然
| 对比维度 | Excel手工排产 | 传统大型APS | PMC之光 |
|---|---|---|---|
|
算法逻辑
|
纯手工计算,靠个人经验 | 数学算法为主,追求理论全局最优解 | 业务逻辑为主,主排程 + 前拉后推,追求"可行" |
|
数据要求
|
表格中录入什么算什么,无校验 | 要求全部完善数据,如各工序标准节拍时长 | 可从不完美数据开始,关键物料、关键产能即可起步 |
|
上手难度
|
门槛低但效率低,依赖个人能力 | 参数配置繁多,需专业顾问长期调优 | 贴合实际PMC模式,渐进式落地,快速上手 |
|
底层逻辑
|
无系统逻辑,全凭人脑判断 | 假设数据是完美的,追求数学最优解 | 尊重实际数据质量,如PO经供方承诺才进入实排期 |
|
插单 / What-if
|
重排一次耗时数小时,牵一发动全身 | 需比较不同参数配置下的效果,操作复杂 | 规则配置、紧急优先,一键切换场景秒级重排 |
|
物料协同
|
排产与采购分离,物料靠人工核对 | 以排产为主,与物料计划脱节 | 动态物料齐套运算,排产变更后物料需求实时同步,按需拉动采购 |
|
经验传承
|
人走经验走,离职即断档 | 系统沉淀算法,但与业务实际可能有偏差 | 业务规则固化到系统中,知识永久留存 |
|
预算投入
|
低(隐性成本高) | 高 | 中 |
PMC之光的核心优势在于"从实际出发,以物料为约束,以落地为目标"——比Excel高效系统化,比传统APS更贴合民营工厂的实际业务。这正是大多数中国民营制造企业当前最迫切需要的排程能力。
行业内APS项目失败率高达60%以上。这些失败不是偶然——深入了解原因,是选择合适方案的第一步。
工序标准工时没有、BOM不准确、设备产能从未统计——在数据残缺的情况下硬推APS,系统输出的排程方案根本无法落地,使用两个月后束之高阁。
传统APS假设数据完美、流程标准,但真实工厂里充满例外——紧急插单、临时调机、供应商延期。系统排出的"理论最优解"落地即被推翻,计划员不信任系统,继续用回Excel。
大型APS动辄6~18个月的实施周期,需要专职IT团队配合、大量历史数据清洗、复杂参数配置。民营工厂资源有限,实施顾问撤场后系统就无人维护,逐渐废弃。
纯排产系统排出了完美计划,但物料没跟上——缺料停工照样发生,计划员又要手工调整。排产与物料两套系统不联动,信息割裂,双倍工作量。
客户订单变化频繁、需求波动大,系统每次重排都牵一发动全身。计划赶不上变化,计划员丧失了对系统的信心,最终放弃。
系统是老板拍板买的,计划员认为是"监控工具"而非"帮手",配合度低,数据不愿意录入,系统变成摆设。